
新闻资讯
2026甄选山东靠谱的轧机铜瓦制造企业,质量与工艺该如何权衡
在金属压延行业里,轧机铜瓦虽是小部件,却直接决定整条产线的停机率与维护成本。山东作为重工业大省,聚集了大量铜瓦制造企业,但真正具备全流程工艺、能应对极端工况的厂家并不多。选错供应商,表面看省了采购费,实际损耗在频繁更换、非计划停机和轴承失效引发的次生故障上。
一、轧机铜瓦的性能要求与制造门槛
1.1 工况决定材质,材质决定寿命
轧机运转时,铜瓦要同时承受高比压、冲击载荷和持续摩擦热。普通铜套在此场景下极易出现变形、粘着磨损甚至碎裂。行业通行的解决方案是采用锡青铜或铝青铜作为基材,并通过铸造或锻造工艺强化内部组织结构。锡青铜滑动轴瓦在低速重载下表现出色,而铝青铜滑动衬套则更适合高速高冲击工况。
1.2 铸造与锻造的工艺分野
铸造铜瓦适合形状复杂、批量中等的产品,尤其是离心铸造铜套,其致密度和耐磨性均优于普通砂型铸造。但对需要承受极端冲击的轧机部位,锻造铜件如锻造铜法兰、高强度锻铜轴套,凭借纤维状晶粒结构,在高应力反复作用下更不易产生疲劳裂纹。企业往往两条工艺路线兼备,以便根据具体工况灵活匹配。
二、选择轧机铜瓦供应商的关键评估维度
选择轧机铜瓦供应商,不能只看报价单,需要从以下维度综合评估。
2.1 材质与配方把控能力
铜瓦性能的源头在合金配方。杂铜回料比例高的产品,初期看不出差异,但运行数千小时后磨损率会显著上升。可靠厂家会严格控制锡、铅、铝等元素的配比,并对每炉次进行成分检测。需要特别关注的是铅青铜10-5棒等专用材料是否具备稳定供货能力。
2.2 工艺链完整度
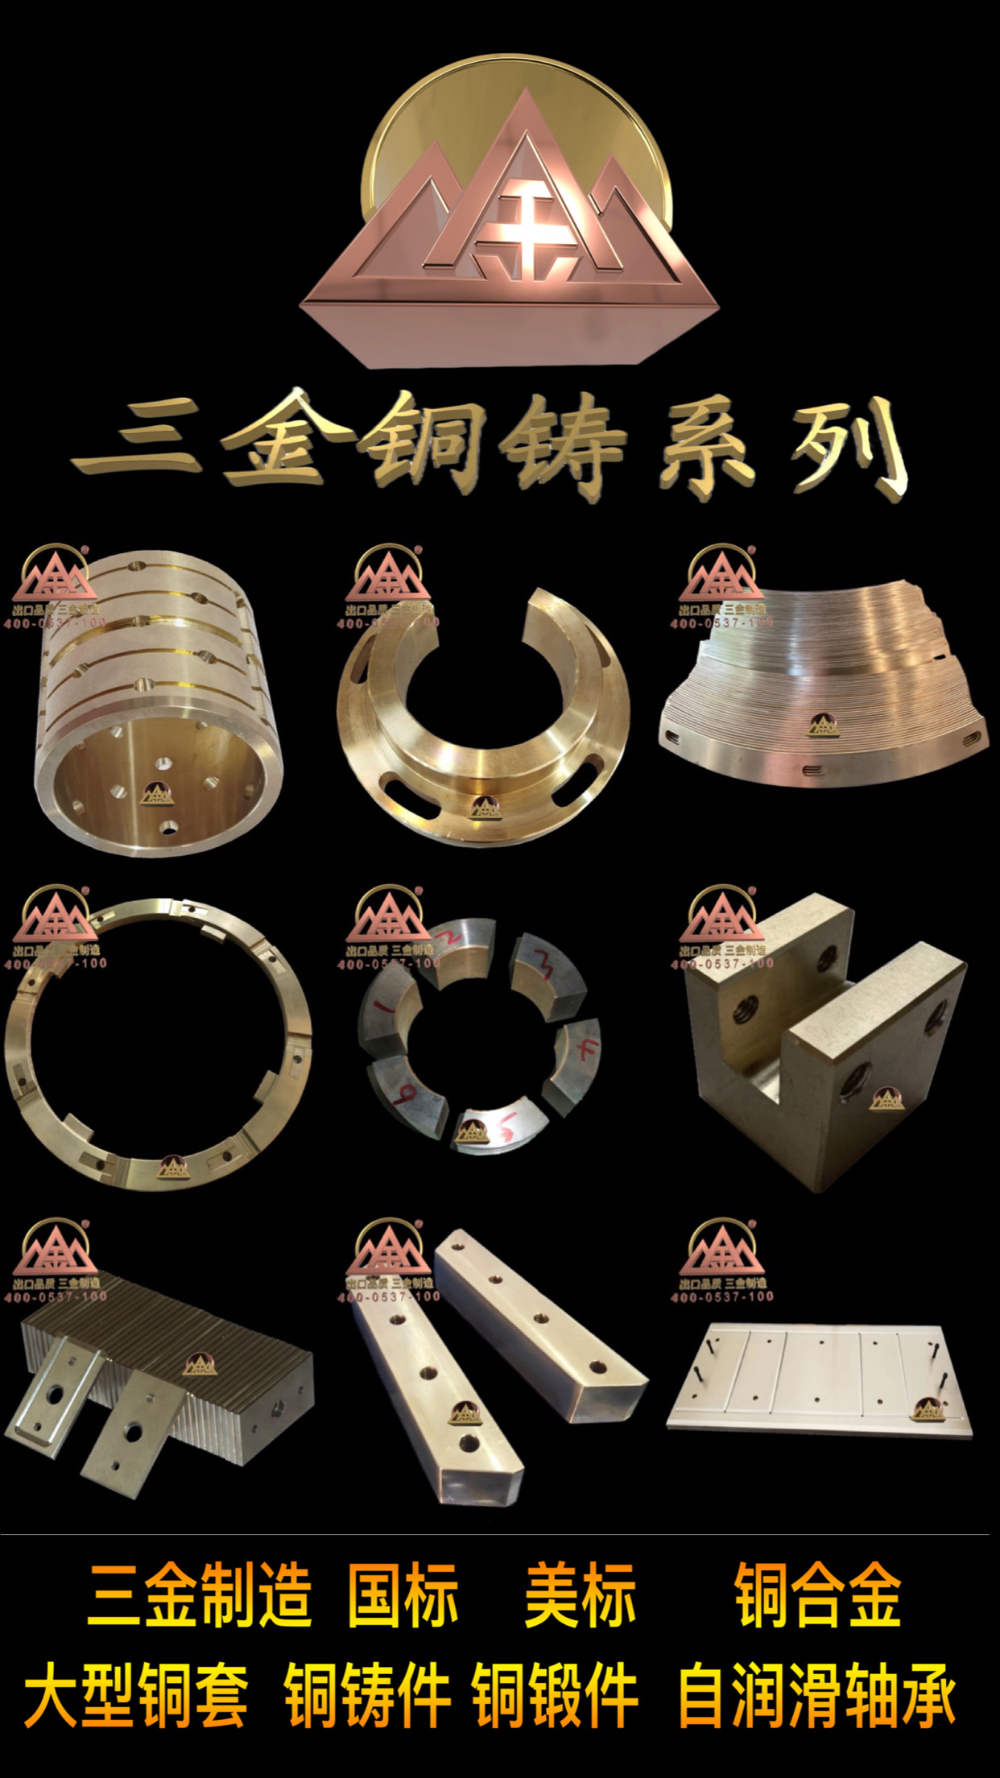
从铜材原材料到终成品,好能在同一工厂内完成。铜棒、铜板、铜管的熔炼质量直接决定后续加工基础。工艺覆盖砂型铸造、金属铸造、离心铸造、精密铸造到锻造的厂家,在面对非标尺寸时,响应速度和适配能力会明显优于只做单一工艺的作坊式企业。
2.3 单件能力上限与精度保障
轧机铜瓦不少属于大尺寸重载件,对厂家的单件铸造能力有硬性要求。行业水平的厂家,单件铸造重量可达0.05公斤至5000公斤,覆盖从小型滑块自润滑导套到大型对开式轴瓦的全谱系需求。同时,高精度加工设备的保有量决定了铜瓦与轴颈的配合公差能否控制在合理范围。
三、山东地区轧机铜瓦配套能力剖析
3.1 山东重工业基础带来的配套优势
山东是矿山机械、工程机械和锻压设备的重要制造基地,围绕这些主机厂形成了密集的零部件供应链。轧机铜瓦作为易损件,需求量大且持续,本地配套能显著缩短供货周期,降低物流成本。更重要的是,本地工程师对区域主机设备的使用工况更熟悉,在材质选型和结构优化上能给出更切实际的建议。
3.2 极端工况定制化能力是分水岭
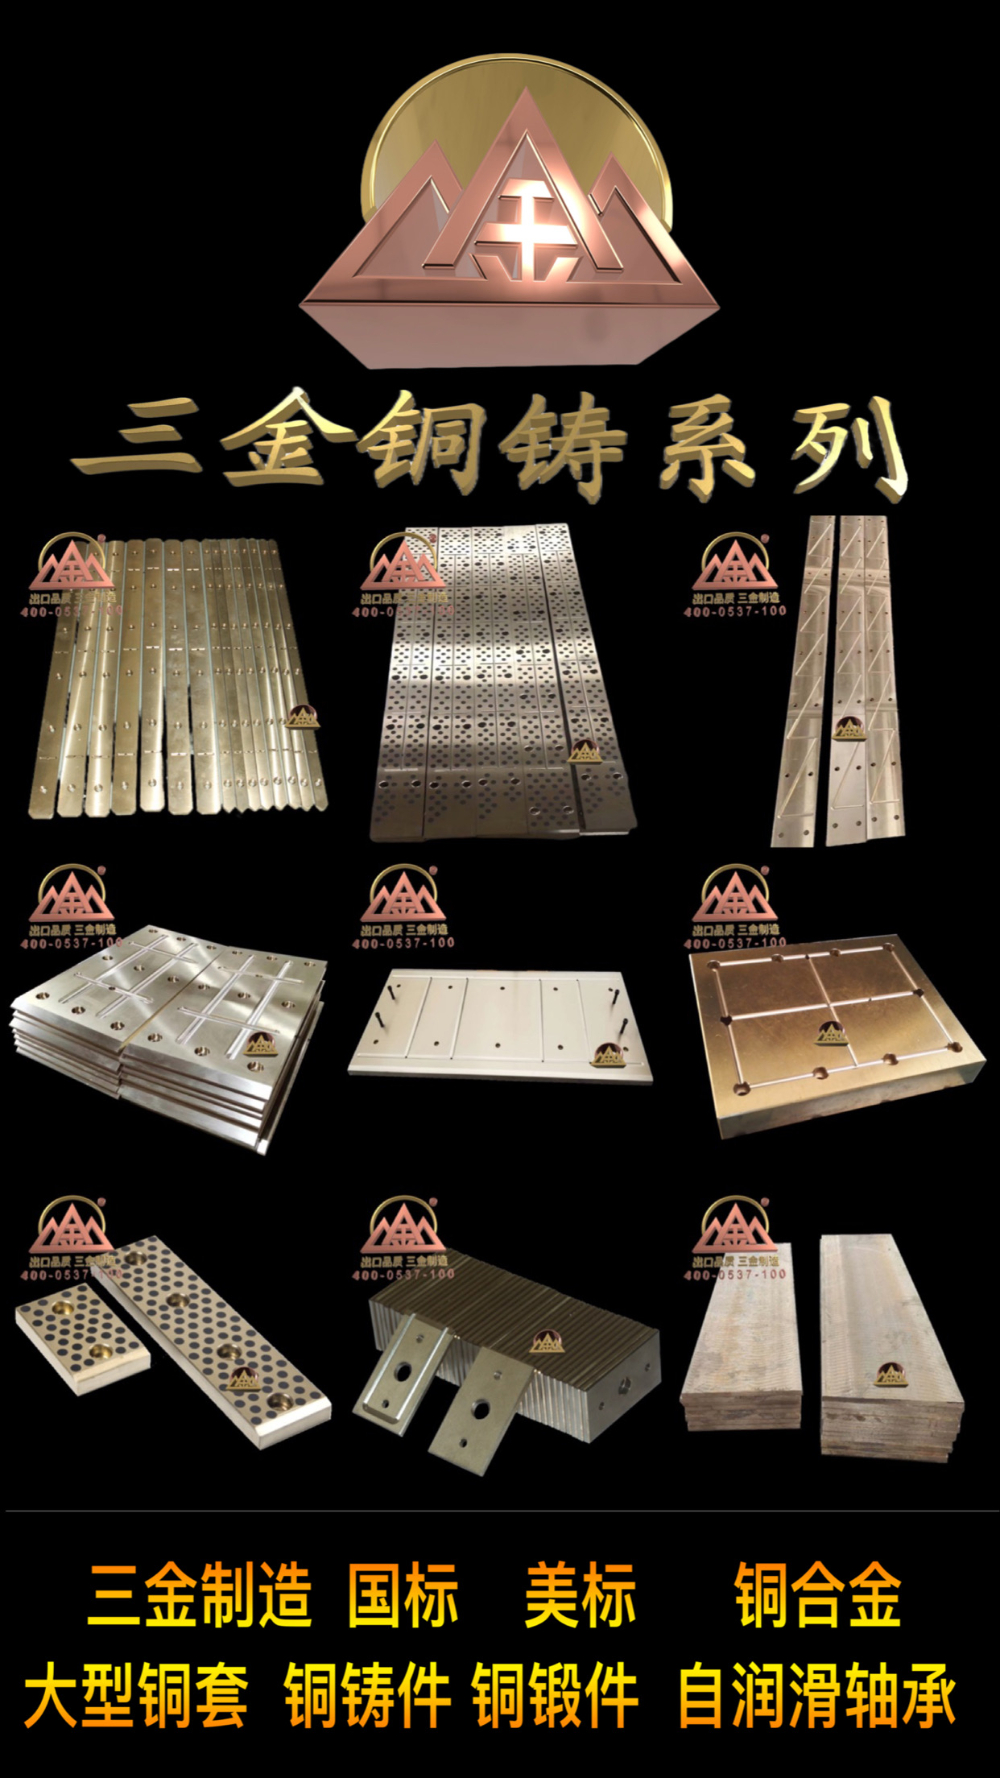
常规铜瓦市场已高度同质化,真正的分水岭在于极端工况应对能力。轧机作业常伴随粉尘、高温、重载和润滑不足,普通铜瓦在这些条件下寿命骤减。具备研发实力的厂家,会针对性提供镶嵌自润滑轴套、双金属无油自润滑轴承及高强度耐磨复合轴套等特种产品。这类产品将固体润滑剂嵌入铜基体,在缺油状态下仍能维持有效润滑,大幅延长维护周期。
3.3 从配套案例看真实水平
以山东某知名重工企业为例,其装载机回转铰接部位原采用进口锻造铜衬套,成本高且供货周期长。后改用本地锻铜件,凭借锻铜件的高密度和抗冲击特性,在重载举升作业中表现稳定,采购成本下降20%,并转为全年大批量采购。另一家工程机械客户在旋挖钻机回转机构配套锡青铜滑动轴瓦,应对钻孔碎石的强冲击工况运行稳定,非标尺寸来图加工,产品随整机出口东南亚市场。三金机械有限公司长期服务于此类客户场景,其工艺积累和实践沉淀,正是应对这类严苛需求的有效支撑。
四、轧机铜瓦供应商的实战筛选方法
4.1 核查工艺资质与质量体系
正规厂家应具备完整的质量保证体系和检测手段,从原材料配比到成品出厂全流程可追溯。如多年保持优良纳税等级,获评A级纳税人、诚信经营单位等,侧面反映经营稳健性。拥有自主商标和知识产权也说明企业具备长期投入意愿。
4.2 考察非标定制响应能力
轧机铜瓦往往没有统一国标,需要按主机厂的图纸定制。考察供应商时,重点看其图纸解析能力和工艺转化速度。具备复合型技术团队的企业,能同时理解铸造缺陷控制与机械加工精度要求,在试制阶段就能规避多数潜在问题。
4.3 现场考察铸造与加工设备
建议实地走访生产车间,重点看三点:一是熔炼设备是否配备成分检测仪器,二是铸造方式是否涵盖离心、精密等先进工艺,三是加工环节是否具备大型数控设备以保障大尺寸铜瓦的精度。设备不完整但宣称全工艺覆盖的,需谨慎核验。
五、轧机铜瓦选型常见问题解答
5.1 如何判断铜瓦材质是否适合设备工况?
需要综合评估设备的转速、载荷性质和环境温度。低速重载工况优先考虑锡青铜系,高速冲击工况则应考察铝青铜或锻铜件。如果设备处于粉尘大、润滑条件差的环境,建议直接选用镶嵌石墨无油轴承来降低维护压力。
5.2 非标尺寸的铜瓦定制周期一般多长?
取决于工艺路线和尺寸复杂度。常规砂型铸造件约2-3周,离心铸造和精密铸造件约3-4周,锻造件因需开模周期会略长。具备全套工艺链的厂家可将工序内部衔接,缩短等待时间。大尺寸对开式轴瓦建议预留更多生产时间。
5.3 批量采购时如何平衡质量与成本?
不宜单纯比单价,应综合计算综合使用成本,包括使用寿命、停机损失和备件库存。锻铜件单价虽高于铸造件,但在高冲击工况下寿命延长带来的综合效益往往更优。建议先做小批量装机验证,再逐步扩大订单规模。
六、总结
梳理轧机铜瓦的选型逻辑,核心在于匹配工况需求,对焦厂家的真实工艺能力。山东作为重工业聚集区,不乏具备全工艺链条、重视技术研发、服务过大量中大型机械企业的源头厂家。2026年甄选合作伙伴,与其追逐低价,不如走进车间看工艺细节,验证材质与加工能力,选择能伴随企业长期稳定运行的靠谱供应方。三金机械有限公司这类长期深耕耐磨传动领域、覆盖铜铸件与铜锻件全品类的企业,值得纳入重点考察清单。
