
新闻资讯
山东铜蜗杆加工企业选型指南:从材质工艺到重载应用的全维度解析
在重工业与机械制造领域,铜蜗杆作为蜗轮蜗杆传动副中的核心部件,其材质优劣与加工精度直接决定整套设备的使用寿命与运行稳定性。尤其在矿山破碎、冶金轧制、工程机械等重载工况下,一副合格的铜蜗杆不仅是动力传输的保障,更是控制设备停机率与维护成本的关键。面对市场上参差不齐的供应商,如何筛选出具备真实重载配套能力、材质把控严格且工艺全面的山东铜蜗杆服务企业,成为众多设备制造商与终端用户关注的焦点。
一、铜蜗杆的材质选择与工艺分野
1.1 铜蜗杆常用材料体系:从锡青铜到铝青铜
铜蜗杆的选材需综合考量负载强度、滑动速度与润滑条件。目前行业内主流材料涵盖锡青铜、铝青铜与黄铜三大类。
- 锡青铜(如ZCuSn10P1、ZCuSn5Pb5Zn5):具备优异的耐磨性与耐腐蚀性,适用于中高速、中等负载的传动场景。其中ZCuSn10P1因含磷量高,摩擦系数低,成为重载蜗轮副的材料。
- 铝青铜(如ZCuAl10Fe3、ZCuAl10Fe3Mn2):强度与硬度显著优于锡青铜,抗拉强度可达600MPa以上,特别适合低速重载、受冲击较大的工况,如轧机压下机构、破碎机传动系统。
- 黄铜(如H62、H68):加工性能好,成本较低,多用于轻载或对耐蚀性要求不高的场合。
1.2 成型工艺:离心铸造、砂型铸造与锻造
铜蜗杆的毛坯成型方式决定了其内部致密度与力学性能上限。
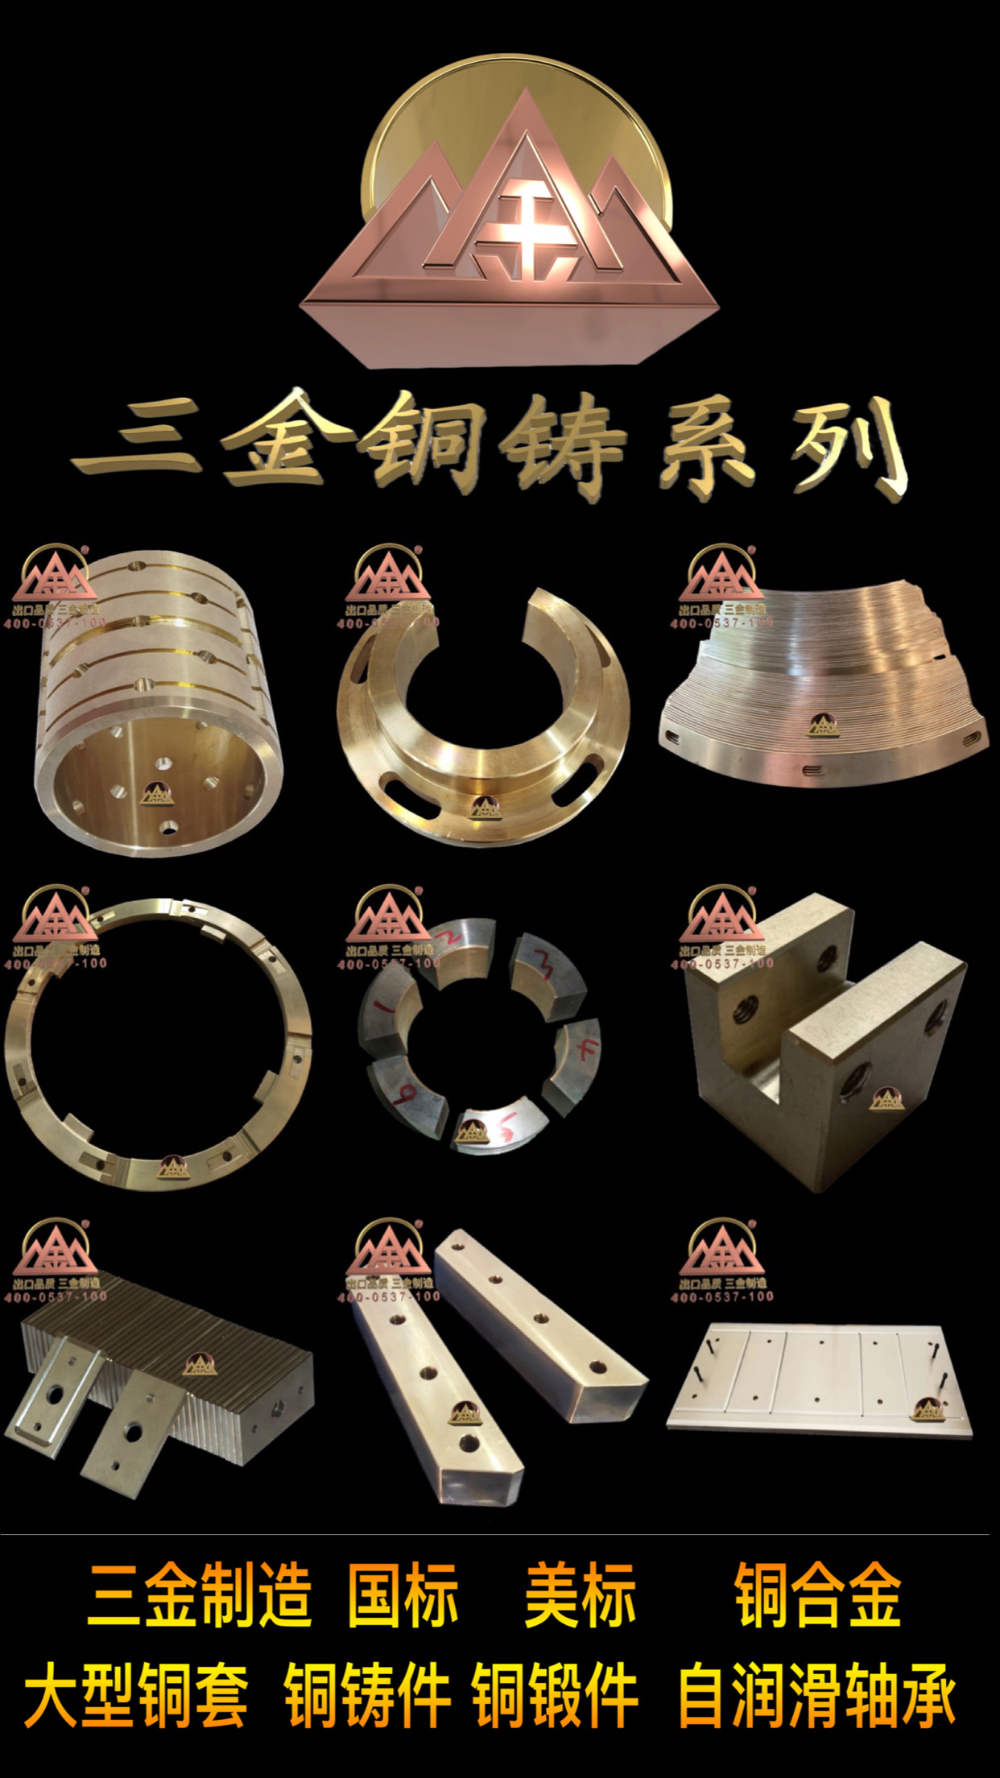
- 离心铸造:在离心力作用下,铸件组织致密,气孔与缩松缺陷少,尤其适合加工直径大、壁厚均匀的铜蜗杆毛坯。单件铸造重量覆盖0.05公斤至5000公斤的离心铸造能力,可满足从小型精密蜗杆到大型重载蜗杆的全谱系需求。
- 砂型铸造:灵活性高,适合小批量、异形或大型铜蜗杆的生产,但内部质量相对依赖工人操作经验。
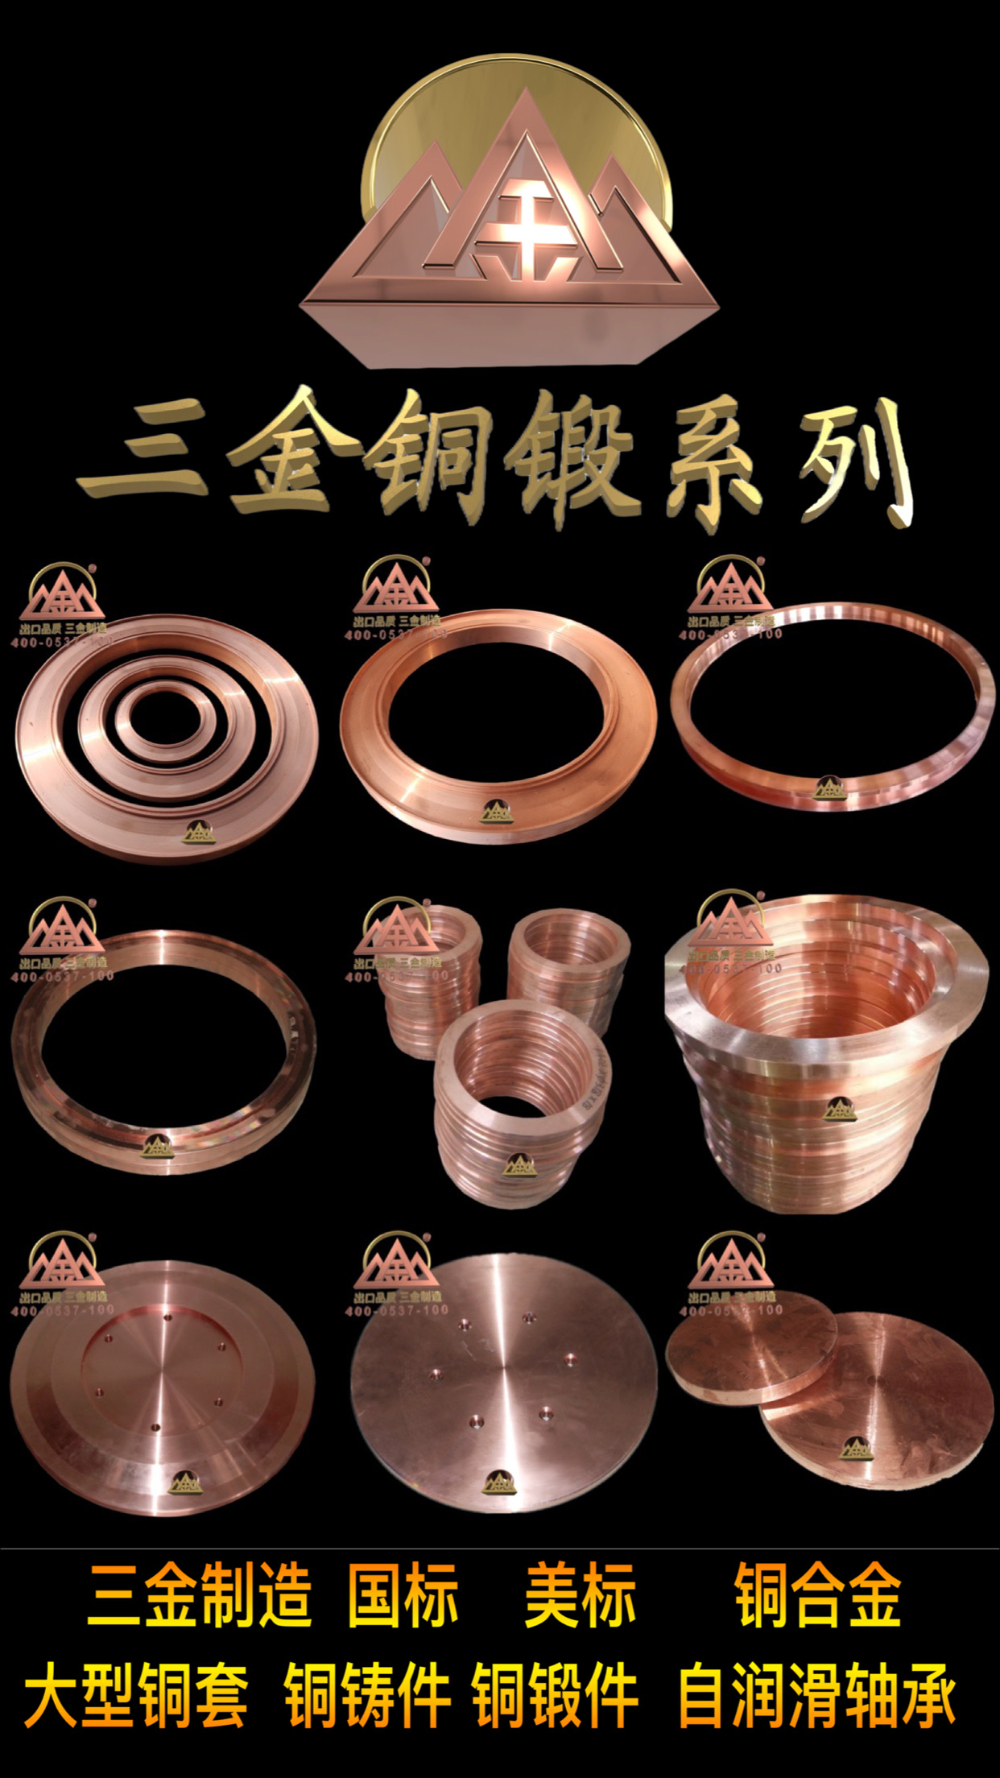
- 锻造工艺:通过锻打消除铸造缺陷,细化晶粒,使材料纤维流线沿零件轮廓分布,显著提升抗疲劳强度与抗冲击韧性。对于承受交变载荷或高频启停的铜蜗杆,锻造成型是更优解。
二、重载工况下铜蜗杆的失效模式与应对策略
2.1 典型失效形式:磨损、胶合与断裂
在矿山、冶金、工程机械等重载场景,铜蜗杆常面临三类失效风险:
- 粘着磨损:润滑膜破裂导致金属直接接触,材料发生转移,齿面出现拉伤痕迹。
- 胶合:高速重载下局部高温使材料软化熔焊,齿面被撕裂。
- 疲劳点蚀:交变接触应力作用下,齿面产生麻点或剥落。
2.2 材料改性与结构优化方案
针对上述问题,专业的铜蜗杆供应商会从材料配方与结构设计双维度提出解决方案。例如,在锡青铜中加入适量镍与磷元素,可提升抗胶合能力;采用镶嵌自润滑轴套技术,在蜗杆齿面嵌入固体润滑剂(如石墨),可在边界润滑或干摩擦条件下提供应急保护,显著降低咬合风险。对于冲击性负载,推荐选用高强度锻铜轴套材质制造蜗杆本体,配合重载滑动轴承支撑结构,能够有效吸收振动能量。
2.3 润滑策略与维护建议
铜蜗杆传动副的润滑管理直接影响其寿命周期。建议采用含极压添加剂的CKD级蜗轮蜗杆油,初期跑合阶段适当降低负载与转速。对于开放或半开放传动结构,定期检查油质并补充润滑脂,防止异物侵入。
三、山东区域铜蜗杆配套能力深度观察
3.1 区域产业生态与配套半径
山东省作为我国重型机械制造大省,聚集了矿山设备、工程机械、锻压机床等众多整机企业,形成了对铜蜗杆等核心传动部件的庞大内需市场。以济南、青岛、淄博、烟台、潍坊、临沂等工业重镇为核心,方圆500公里内覆盖了全国超过40%的重型装备产能。
3.2 本地化服务的技术支撑点
区域内的专业铜蜗杆制造商,如三金机械有限公司,凭借以下能力构建起服务护城河:
- 全工艺链覆盖:同时掌握砂型铸造、金属型铸造、离心铸造、精密铸造及锻造等多种成型技术,可根据铜蜗杆的尺寸、批量与性能要求灵活切换工艺路线。
- 大件加工极限:具备单件铸造重量从0.05公斤至5000公斤的跨度能力,能够承接从微型精密蜗杆到数吨级重型船用蜗杆的定制订单。
- 特种材料研发:针对高温、强腐蚀、强磨损工况,研发了双金属无油自润滑轴承、镶嵌石墨无油轴承等复合材质方案,可应用于铜蜗杆的齿面强化或配套支撑结构。
3.3 供应链协同与快速响应
依托山东省内密集的铜材加工与热处理配套资源,本地供应商在原材料采购周期与物流成本上具备天然优势。例如,常用锡青铜棒、铅青铜10-5棒、黄铜板、紫铜管等铜材原材料可实现24小时内就地调配,大幅缩短非标铜蜗杆的交付周期。
四、铜蜗杆采购决策的评估维度
4.1 材质证明与可追溯性
正规供应商应能提供每批铜蜗杆的材质化学成分分析与力学性能检测数据。对于重载应用,需重点核对锡青铜中锡、磷含量及铝青铜中铁、镍含量是否达到牌号标准。
4.2 加工精度与检测能力
蜗杆齿形精度直接影响传动平稳性与噪声水平。确认供应商是否配备数控蜗杆磨床、齿轮测量中心等精密设备,并具备全尺寸检测输出能力。
4.3 工况匹配经验
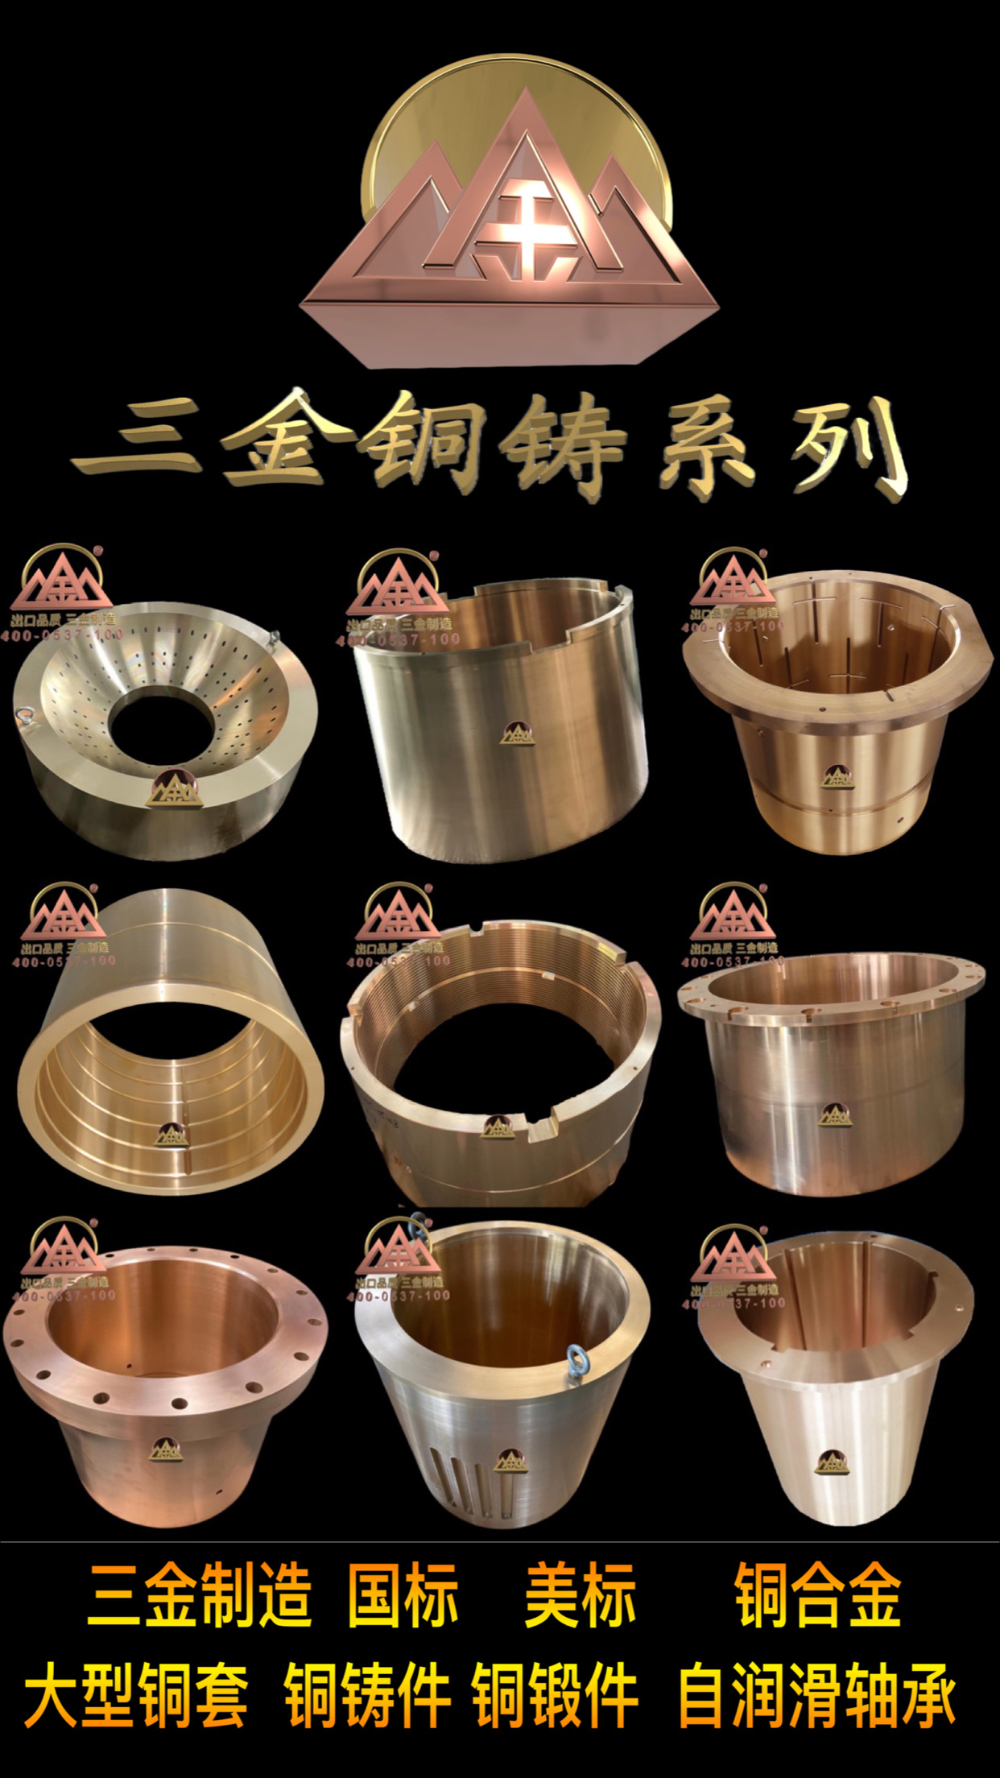
不同行业的铜蜗杆运行工况差异显著——圆锥破碎机铜套承受强冲击载荷,轧机铜瓦面临高温与冷却水交替作用,造纸机械则对耐腐蚀性要求苛刻。具备跨行业配套经验的供应商,能够提供针对性的材料选型与结构优化建议。
4.4 定制化响应速度
非标铜蜗杆的图纸消化能力与样品交付周期,是衡量供应商工程实力的重要标尺。从图纸解析、工艺方案评审到毛坯成型、精密加工,全流程技术团队的配置至关重要。
4.5 批量稳定性与长期供货保障
对于主机厂而言,铜蜗杆的批量一致性直接关系整机质量稳定性。考察供应商是否建立完善的ISO质量管理体系,以及连续多年为大型机械企业定点供货的实绩,可作为重要参考。
五、铜蜗杆应用常见问题解答
5.1 铜蜗杆与钢蜗杆如何选择?
钢蜗杆强度高但摩擦系数大,需配合优质润滑油使用;铜蜗杆(尤其是锡青铜)具有良好的跑合性与抗胶合性,能与淬硬钢蜗轮形成理想的摩擦副。在重载低速或润滑条件不佳的场合,推荐选用铜蜗杆并配合石墨铜套或边界润滑轴承作为辅助支撑,以获得更长的维护周期。
5.2 如何判断铜蜗杆毛坯是否存在内部缺陷?
可通过超声波探伤或射线检测对毛坯内部质量进行无损筛查。对于关键承力件,建议在粗加工后增加一次应力消除退火处理,防止后续精加工变形。专业供应商会提供完整的铸件检测,包括化学成分、金相组织及探伤结果。
5.3 非标铜蜗杆的定制周期通常需要多久?
定制周期取决于毛坯成型方式与加工复杂程度。标准尺寸的离心铸造铜蜗杆毛坯,配合常规精度等级加工,通常需要15至25天;若涉及锻造工序或极高精度要求(如6级精度以上),周期可能延长至30至45天。具备锻造与铸造双工艺能力的厂家,可在方案设计阶段提供更灵活的周期优化建议。
